摘 要:申请涉及亚麻面料加工技术领域,更具体地说,涉及一种柔软亚麻面料及其制备方法,所述面料由经特殊处理的亚麻纤维与莫代尔、棉纤维和氨纶混纺制得。亚麻纤维的制备方法包括:S1第一软化溶液浸泡;S2多次蒸汽处理结合第二软化溶液浸泡;S3双向扭转一松弛循环配合润滑油处理赋予弹性;S4张力松弛平衡消除内应力;S5二次蒸汽定型;S6高频热风拍打蓬松处理;S7蒸汽定型;S8油溶液润滑处理;S9稀双氧水处理;S10柔软剂整理。本发明使亚麻纤维获得良好的弹性回复能力和持久稳定的形态,全程避免使用高浓度碱液,污染小、能耗低。所得面料弹性优良、抗皱防缩、手感柔软、透气散热性能持久,洗涤后不易变形松弛,无需频繁熨烫,适用于高端服装及家纺领域。
权利要求书
1.一种柔软亚麻面料,其特征在于,所述亚麻面料由亚麻纤维、莫代尔、棉纤维、和氨纶制备得到,所述亚麻纤维由以下方法制备得到:
S1、将亚麻纤维浸泡于第一软化溶液中,浸泡完毕后,取出,在50-60℃干燥至含水15-20%;
S2、将步骤S1得到的产品置于蒸汽环境中,蒸汽处理结束后,冷却,再将其浸泡于第二软化溶液中,浸泡完毕后,取出,在50-60℃干燥至含水8-10%;
S3、将步骤S2得到的产品梳理成捆,再将其两端固定,然后将两端从不同方向进行扭转,一端正转N圈扭转,另外一端反转N圈后,再放松使其恢复至原位,喷洒润滑油为一个循环,重复多次;
S4、将步骤S3得到产品悬挂于恒温恒湿室中,在温度22±2℃、相对湿度70±5%条件下,使纤维束保持轴向张力8-10cN/tex,自然松弛平衡3.5-4小时;
S5、将步骤S4得到产品置于蒸汽环境中,蒸汽处理结束后,冷却;
S6、将步骤S5得到产品保持松弛悬挂状态下进行拍打处理,拍打频率80-150次/分钟,单次拍打时间15-20分钟,间歇5-8分钟后进行下一次拍打,进行至少5次拍打循环;拍打过程中通入40-50℃热风,使纤维含水率逐步降至5-10%;
S7、将步骤S6得到产品置于蒸汽环境中,进行蒸汽处理,蒸汽处理结束后,冷却,取出,
在50-60℃干燥至含水5-8%;
S8、将步骤S7得到产品置于油溶液中,浸泡完毕后,取出,脱油,在50-60℃烘干;
S9、将步骤S8得到产品置于质量分数为0.5-2%的双氧水溶液中,浸泡完毕后,取出,在
50-60℃干燥至含水量为1-2%;
S10、向步骤S9得到产品喷洒柔软剂,晾干,得到处理好的亚麻纤维。
2.根据权利要求1所述的柔软亚麻面料,其特征在于,在步骤S1中所述第一软化溶液按照重量百分比计,由以下原料组成:
0.5-1.0%渗透剂JFC
0.3-0.5%平平加O-25 2-3%碳酸钠
0.5-1.0%三聚磷酸钠其余量为去离子水。
3.根据权利要求2所述的柔软亚麻面料,其特征在于:在步骤S2中蒸汽环境的蒸汽压力为0.3-0.5MPa,蒸汽温度为140-160℃,蒸汽时间为20-30min,每次循环结束后排气降温至80-100℃,保持10-15min。
4.根据权利要求1所述的柔软亚麻面料,其特征在于,在步骤S2中所述第二软化溶液按照重量百分比计,由以下原料组成:
5-8%氢氧化钠
1-2%三聚磷酸钠
3-5%硅酸钠
2-3%活性剂
1-2%渗透剂T
其余量为去离子水。
5.根据权利要求4所述的柔软亚麻面料,其特征在于:在步骤S3中所述润滑油由改性氨基硅油、羟基硅油、聚醚改性硅油、异构醇醚、丙二醇和去离子水按照重量比为(30-40):(10-15):(5-8):(3-5):(5-8):40组成。
6.根据权利要求4所述的柔软亚麻面料,其特征在于:在步骤S5中蒸汽环境的蒸汽压力为0.05-0.15MPa,蒸汽温度为105-115℃,蒸汽时间为10-15min,每次循环结束后开启排风,使纤维表面水分蒸发,再通入蒸汽进行下一次循环。
7.根据权利要求4所述的柔软亚麻面料,其特征在于:在步骤S7中蒸汽环境的蒸汽压力为0.15-0.25MPa,蒸汽温度为120-135℃,蒸汽时间为25-35min。
8.根据权利要求1所述的柔软亚麻面料,其特征在于,在步骤S8中所述油溶液由以下方法制得:
按照重量份计,将10-12份油酸与4-5份三乙醇胺混合反应后,再加入白油50-55份、液体石蜡15-18份和表面活性剂3-5份,搅拌均匀,使用时,再加100-150份去离子水稀释搅拌得到。
9.根据权利要求1所述的柔软亚麻面料,其特征在于:在步骤S10中所述柔软剂为有机硅柔软剂、脂肪酸柔软剂、聚合物类柔软剂或生物基柔软剂中的一种。
10.一种如权利要求1-9任一项所述柔软亚麻面料的制备方法,其特征在于,包括以下制备步骤:
将亚麻纤维、莫代尔、棉纤维和氨纶混合,依次经清花工序、梳棉工序、并条工序、粗纱工序、细纱工序形成纱线,再将纱线纺织成面料,得到柔软亚麻面料;
其中,按照重量百分比计,亚麻纤维为5-25%、莫代尔为40-50%、棉纤维为30-40%,其余量为氨纶。
技术领域
本申请涉及亚麻面料加工技术领域,更具体地说,涉及一种柔软亚麻面料及其制备方法。
背景技术
亚麻纤维作为一种天然纤维素纤维,因其独特的截面中空结构而具备优异的透气性、导热性和导湿性能,同时具有良好的韧性和防静电特性,被广泛应用于夏季服装、高端家纺及需要透气抗菌功能的产品领域。然而,亚麻纤维的弹性差、无韧性,容易起皱且难以保持平整,导致其制备的面料存在弹性差、易起皱、抗皱性能不佳等问题,洗涤后易出现松弛变形,散热性变差,需频繁熨烫才能保持平整,大大限制了其使用。
为了解决亚麻纤维的上述缺陷,现有技术中通常采用利用高浓度氢氧化钠溶液处理亚麻纤维,使纤维中的纤维素与碱反应生成碱纤维素,从而降低纤维的结晶度和取向度,使纤维发生润胀膨化。经碱改性后,亚麻纤维的回弹性、柔软度和抗皱性能得到明显改善。但是,这种方法高污染、高能耗、工艺控制难度大等,不利于企业长期发展。另外,有企业尝试采用生物酶技术处理,但是,其成本高、技术难度,对于企业来说研发成本太高。
发明内容
为了亚麻面料解决存在弹性差、易起皱、抗皱性能不佳以及清洗易变型、散热性变差等问题,本申请提供一种柔软亚麻面料及其制备方法。
第一方面,本申请提供一种柔软亚麻面料,采用如下的技术方案:
一种柔软亚麻面料,所述亚麻面料由亚麻纤维、莫代尔、棉纤维和氨纶制备得到,所述亚麻纤维由以下方法制备得到:
S1、将亚麻纤维浸泡于第一软化溶液中,浸泡完毕后,取出,在50-60℃干燥至含水15-20%;
S2、将步骤S1得到的产品置于蒸汽环境中,进行蒸汽处理至少3次,蒸汽处理结束后,冷却,再将其浸泡于第二软化溶液中,浸泡完毕后,取出,在50-60℃干燥至含水8-10%;
S3、将步骤S2得到的产品梳理成捆,再将其两端固定,然后将两端从不同方向进行扭转,一端正转N圈扭转,另外一端反转N圈后,再放松使其恢复至原位,喷洒润滑油为一个循环,重复至少100次循环;
S4、将步骤S3得到产品悬挂于恒温恒湿室中,在温度22±2℃、相对湿度70±5%条件下,使纤维束保持轴向张力8-10cN/tex,自然松弛平衡3.5-4小时;
S5、将步骤S4得到产品置于蒸汽环境中,进行蒸汽处理至少2次,蒸汽处理结束后,冷却;
S6、将步骤S5得到产品保持松弛悬挂状态下进行拍打处理,拍打频率80-150次/分钟,单次拍打时间15-20分钟,间歇5-8分钟后进行下一次拍打,进行至少5次拍打循环;拍打过程中通入40-50℃热风,使纤维含水率逐步降至5-10%;
S7、将步骤S6得到产品置于蒸汽环境中,进行蒸汽处理,蒸汽处理结束后,冷却,取出,在50-60℃干燥至含水5-8%;
S8、将步骤S7得到产品置于油溶液中,浸泡完毕后,取出,脱油,在50-60℃烘干;
S9、将步骤S8得到产品置于质量分数为0.5-2%的双氧水溶液中,浸泡完毕后,取出,在50-60℃干燥至含水量为1-2%;
S10、向步骤S9得到产品喷洒柔软剂,晾干,得到处理好的亚麻纤维。
通过采用上述技术方案,S1采用第一软化溶液浸泡并干燥至含水15-20%,使纤维初步软化膨胀,为后续处理创造适宜的物理状态;S2通过多次蒸汽处理结合第二软化溶液浸泡及干燥,进一步降低纤维硬度,使其达到适合机械加工的柔韧状态。通过逐步降低纤维硬度,使纤维获得适宜的柔韧性和可加工性,全程避免使用高浓度碱液大大降低污染和能耗。S3通过双向扭转-松弛循环配合润滑油处理,赋予纤维类良好的弹性,使其具备可拉伸回弹的物理特性;S4在恒温恒湿及张力条件下进行长时间松弛平衡,消除纤维内部残余应力,固定已形成的形态,确保弹性效果持久稳定;S5再次蒸汽处理对已固定的纤维进行二次定型,防止后续加工中形态回弹;S6采用高频热风拍打结合逐步干燥,使纤维束蓬松分散,手感更加柔软丰满;S7最终蒸汽处理及干燥使纤维达到标准含水状态,形态趋于稳定;S8油溶液处理在纤维表面形成润滑层,降低纤维间摩擦,提升纺纱加工顺滑性;S9稀双氧水处理清洁纤维表面,去除杂质,改善纤维与后续混纺材料的可结合性;S10喷洒柔软剂最终整理,进一步提升手感柔软度。经过上述处理,亚麻纤维获得良好的弹性回复能力,面料抗皱性能大幅提升,洗涤后不易变形松弛,散热透气性能持久稳定,且手感柔软舒适,无需频繁熨烫即可保持平整外观。
处理后的亚麻纤维与莫代尔、棉纤维及氨纶混纺后,可制备出弹性优良、抗皱防缩、手感柔软且透气散热性能持久稳定的高品质亚麻面料,有效解决了传统亚麻面料洗涤后松弛变形、散热性变差、需频繁熨烫的问题,拓宽了亚麻纤维在高端服装及家纺领域的应用范围,具备良好的工业化推广前景,同时该工艺适用于企业大量生产,其耗能少。
优选的,在步骤S1中所述第一软化溶液按照重量百分比计,由以下原料组成:
0.5-1.0%渗透剂JFC
0.3-0.5%平平加O-25 2-3%碳酸钠
0.5-1.0%三聚磷酸钠其余量为去离子水。
优选的,浸泡时间为4-6h。
通过采用上述技术方案,优化第一软化溶液的成分,实现了温和高效的纤维软化效果,避免了高浓度氢氧化钠的使用,在实现纤维初步软化、降低结晶度的同时,大大减少废水碱度和处理难度,降低能耗与环境污染,为后续机械扭转塑形创造理想的柔韧状态,兼顾处理效果与环保要求。
优选的,在步骤S2中蒸汽环境的蒸汽压力为0.3-0.5MPa,蒸汽温度为140-160℃,蒸汽时间为20-30min,每次循环结束后排气降温至80-100℃,保持10-15min。
通过采用上述技术方案,优化步骤S2剂蒸汽参数,实现了纤维结构的深度软化与可控调控。较高的蒸汽压力和温度确保热能充分渗透纤维内部,有效破坏刚性结构、降低纤维硬度;间歇式降温程序使纤维在热胀冷缩循环中产生渐进式松弛,避免连续高温导致的过度降解或表面硬化,同时利于第二软化溶液的均匀渗透与分布。该工艺参数与S1的初步软化形成梯度递进,使纤维达到适合S3高强度机械扭转的最佳柔韧状态,确保后续弹性塑形的效果和稳定性。
优选的,在步骤S2中所述第二软化溶液按照重量百分比计,由以下原料组成:5-8%氢氧化钠
1-2%三聚磷酸钠
3-5%硅酸钠
2-3%活性剂
1-2%渗透剂T
其余量为去离子水。
通过采用上述技术方案,优化第二软化剂的组成,在保证处理效果的同时实现了碱用量的大幅降低,该配方中氢氧化钠浓度远低于传统高浓度碱处理(通常15-25%),配合硅酸钠的缓冲保护和渗透剂T的高效渗透,可在温和条件下实现纤维的适度润胀和结晶度降低;三聚磷酸钠螯合金属离子,活性剂增强乳化分散效果。该低碱配方在确保纤维获得必要柔软度和可塑性的前提下,大幅减少废水碱度、降低中和处理成本和环境污染风险,工艺控制难度大大降低,更适合企业规模化长期生产,兼顾了处理效果与清洁生产要求。
优选的,在步骤S3中所述润滑油由改性氨基硅油、羟基硅油、聚醚改性硅油、异构醇醚、丙二醇和去离子水按照重量比为(30-40):(10-15):(5-8):(3-5):(5-8):40组成。
通过采用上述技术方案,为S3的高强度双向扭转循环提供了优异的润滑保护与结构支撑。改性氨基硅油与羟基硅油协同形成柔性硅氧烷保护膜,有效降低纤维间摩擦系数,防止扭转过程中纤维表面损伤和断裂;聚醚改性硅油增强乳液稳定性及渗透性,异构醇醚作为高效润湿剂促进均匀分布,丙二醇调节粘度并保湿。该复合润滑油体系确保纤维在≥100次扭转循环中保持结构完整性,是实现纤维弹性转化的关键介质,大大提升了扭转效率和成品纤维的品质稳定性。
优选的,在步骤S5中蒸汽环境的蒸汽压力为0.05-0.15MPa,蒸汽温度为105-115℃,蒸汽时间为10-15min,每次循环结束后开启排风,使纤维表面水分蒸发,再通入蒸汽进行下一次循环。
通过采用上述技术方案,优化二次蒸汽的效果,实现了卷曲结构的温和定型与形态稳定。该参数设置低于S2的蒸汽条件,避免高温高压对已形成的螺旋卷曲结构造成破坏或过度松弛;间歇式排风蒸发程序逐步去除纤维表面水分,使卷曲形态在干燥过程中逐步固定,防止骤热导致的结构回弹。该温和定型工艺与S4的应力松弛平衡相配合,确保纤维在保持优异弹性的同时获得稳定的形态记忆,为后续拍打蓬松处理提供结构基础,有效解决了亚麻纤维弹性与尺寸稳定性难以兼顾的问题。
优选的,在步骤S7中蒸汽环境的蒸汽压力为0.15-0.25MPa,蒸汽温度为120-135℃,蒸汽时间为25-35min。
通过采用上述技术方案,优化第三次蒸汽参数,实现了纤维最终状态的平衡稳定化。该参数介于S5的温和定型与S2的深度软化之间,既具备足够能量消除S6拍打处理产生的机械应力和局部形变,又避免过度处理导致已定型结构的破坏;较长的处理时间确保热能充分渗透至纤维束内部,使整体形态趋于均一平衡。该最终蒸汽处理使纤维含水率稳定在5-8%的标准范围,内部应力充分释放,最终定型,为S8的油溶液处理和后续纺纱加工提供形态稳定、性能均一的半成品,确保成品纤维质量的批次稳定性。
优选的,在步骤S8中所述油溶液由以下方法制得:
按照重量份计,将10-12份油酸与4-5份三乙醇胺混合反应后,再加入白油50-55份、液体石蜡15-18份和表面活性剂3-5份,搅拌均匀,使用时,再加100-150份去离子水稀释搅拌得到。
通过采用上述技术方案,油酸-三乙醇胺反应生成的皂类化合物兼具乳化与润滑性能,与白油、液体石蜡协同形成均匀稳定的油膜,有效降低纤维表面摩擦系数,减少纺纱过程中的纤维损伤和静电积聚;表面活性剂确保乳液分散稳定性,去离子水稀释调节粘度以适应浸渍工艺。该油溶液处理使纤维获得优异的纺纱顺滑性和集束性,同时油膜填充表面微小缺陷,提升纤维光泽度和手感柔软度,且易于后续脱油控制残留量。
优选的,在步骤S10中所述柔软剂为有机硅柔软剂、脂肪酸柔软剂、聚合物类柔软剂或生物基柔软剂中的一种。
通过采用上述技术方案,优化柔软剂的种类,使亚麻纤维的柔软性和亲肤性大大提高。
第二方面,本申请提供一种柔软亚麻面料的制备方法,采用如下的技术方案:
一种柔软亚麻面料的制备方法,包括以下制备步骤:
将亚麻纤维、莫代尔、棉纤维和氨纶混合,依次经清花工序、梳棉工序、并条工序、粗纱工序、细纱工序形成纱线,再将纱线纺织成面料,得到柔软亚麻面料;
其中,按照重量百分比计,亚麻纤维为5-25%、莫代尔为25-30%、棉纤维为30-40%,其余量为氨纶。
通过采用上述技术方案,该混纺体系中,经十步处理的柔软亚麻纤维提供天然透气散热和独特质感,莫代尔增强悬垂性和光泽度,棉纤维保证吸湿保暖和成本平衡,氨纶赋予整体面料优异的弹性回复能力;特定的比例范围确保亚麻特性不被掩盖的同时,有效解决纯亚麻面料弹性差、易起皱、洗后变形的问题,同时面料兼具天然纤维的舒适透气与合成纤维的实用性能,拓宽了亚麻产品的市场应用空间。
综上所述,本申请具有以下有益效果:
1、弹性与抗皱性能提升:通过S3双向扭转-松弛循环配合润滑油处理,赋予亚麻纤维类弹性体的可拉伸回弹物理特性,结合S4恒温恒湿张力松弛平衡消除内应力、S5二次蒸汽定型,使纤维获得良好的弹性回复能力,面料抗皱性能大幅提升,洗涤后不易变形松弛,无需频繁熨烫即可保持平整外观。
2、透气散热性能持久稳定:通过多步定型工艺,使纤维形态趋于稳定,确保面料散热透气性能在多次洗涤后仍保持持久稳定,有效解决传统亚麻面料洗涤后散热性变差的问题。
3、手感柔软丰满:S1-S2采用第一、第二软化溶液渐进式浸泡及多次蒸汽处理,逐步降低纤维硬度,避免使用高浓度碱液;S6高频热风拍打结合逐步干燥使纤维束蓬松分散;S8油溶液处理在纤维表面形成润滑层;S10柔软剂最终整理,多步协同使面料手感柔软舒适。
4、全程避免使用高浓度碱液,大幅降低污染和能耗;该工艺条件温和,适用于企业大规模生产,具备良好的工业化推广前景。
具体实施方式
实施例
渗透剂JFC来自上海链集化工有限公司,型号为JFC-S。
三聚磷酸钠来自重庆川东化工(集团)有限公司,工业级。
渗透剂T来自浙江新海天生物科技有限公司,型号为快速渗透剂T。
改性氨基硅油来自日本信越,型号为KF-859。
羟基硅油来自上海苏尼橡塑助剂有限公司,型号为DX-209A。
聚醚改性硅油来自济南龙城有机硅有限公司,型号为207聚醚改性硅油。
白油来自江西裕鑫化工科技有限公司,型号为10#。
液体石蜡来自西安金瑞化工有限公司,工业级。
有机硅柔软剂来自德国瓦克,型号为WETSOFT®eco810LV。
脂肪酸柔软剂来自湖北隆胜四海新材料股份有限公司柔软剂433,
聚合物类柔软剂,来自浙江福尔普生新型材料有限公司,型号为HOLPOSON®Water Soft。
表面活性剂为司盘-80。
活性剂为异辛醇聚氧乙烯醚磷酸酯。
实施例1
一种柔软亚麻面料,由以下方法制备得到:
将亚麻纤维10g、莫代尔100g、棉纤维80g和氨纶10g混合,依次经清花工序、梳棉工序、并条工序、粗纱工序、细纱工序形成纱线,再将纱线纺织成面料,得到柔软亚麻面料;
其中,按照重量百分比计,亚麻纤维为5%、莫代尔为40%、棉纤维为30%,其余量为氨纶。
亚麻纤维由以下方法制备得到:
S1、将亚麻纤维浸泡于第一软化溶液中,浸泡完毕后,取出,在50℃干燥至含水15%;
第一软化溶液按照重量百分比计,由以下原料组成:
0.5%(5g)渗透剂JFC
0.5%(5g)平平加O-25 3%(30g)碳酸钠
1%(10g)三聚磷酸钠95%(950g)去离子水;
S2、将步骤S1得到的产品置于蒸汽环境中,进行蒸汽处理3次,蒸汽处理结束后,冷却,再将其浸泡于第二软化溶液中,浸泡完毕后,取出,在50℃干燥至含水8%;
在步骤S2中蒸汽环境的蒸汽压力为0.3MPa,蒸汽温度为140℃,蒸汽时间为20min,每次循环结束后排气降温至80℃,保持10min;
第二软化溶液按照重量百分比计,由以下原料组成:
5%(50g)氢氧化钠
2%(20g)三聚磷酸钠
5%(50g)硅酸钠
3%(30g)活性剂
2%(20g)渗透剂T
83%(830g)去离子水。
S3、将步骤S2得到的产品梳理成捆,再将其两端固定,然后将两端从不同方向进行扭转,一端正转N圈扭转,另外一端反转N圈后,直到不能再扭转,再放松使其恢复至原位,喷洒润滑油为一个循环,重复100次循环;
润滑油由改性氨基硅油30g、羟基硅油10g、聚醚改性硅油5g、异构醇醚3g、丙二醇5g和去离子水40g按照重量比为30:10:5:3:5:40组成;
S4、将步骤S3得到产品悬挂于恒温恒湿室中,在温度22℃、相对湿度75%条件下,使纤维束保持轴向张力8cN/tex,自然松弛平衡3.5小时;
S5、将步骤S4得到产品置于蒸汽环境中,进行蒸汽处理2次,蒸汽处理结束后,冷却;
在步骤S5中蒸汽环境的蒸汽压力为0.05MPa,蒸汽温度为105℃,蒸汽时间为10min,每次循环结束后开启排风,使纤维表面水分蒸发,再通入蒸汽进行下一次循环;
S6、将步骤S5得到产品保持松弛悬挂状态下进行拍打处理,拍打频率80次/分钟,单次拍打时间15分钟,间歇8分钟后进行下一次拍打,进行5次拍打循环;拍打过程中通入40℃热风,使纤维含水率逐步降至5%;
S7、将步骤S6得到产品置于蒸汽环境中,进行蒸汽处理,蒸汽处理结束后,冷却,取出,在50℃干燥至含水5%;
在步骤S7中蒸汽环境的蒸汽压力为0.15MPa,蒸汽温度为120℃,蒸汽时间为25min;
S8、将步骤S7得到产品置于油溶液中,浸泡完毕后,取出,脱油,在50℃烘干;
油溶液由以下方法制得:
将100g油酸与40g三乙醇胺混合反应后,再加入白油500g、液体石蜡150g和表面活性剂30g,搅拌均匀,使用时,再加1000g去离子水稀搅拌得到;
S9、将步骤S8得到产品置于质量分数为0.5%的双氧水溶液中,浸泡完毕后,取出,在50℃干燥至含水量为1%;
S10、向步骤S9得到产品喷洒柔软剂(有机硅柔软剂),晾干,得到处理好的亚麻纤维。
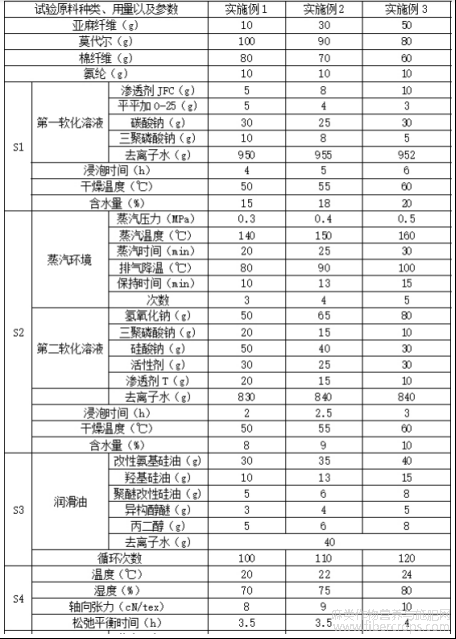
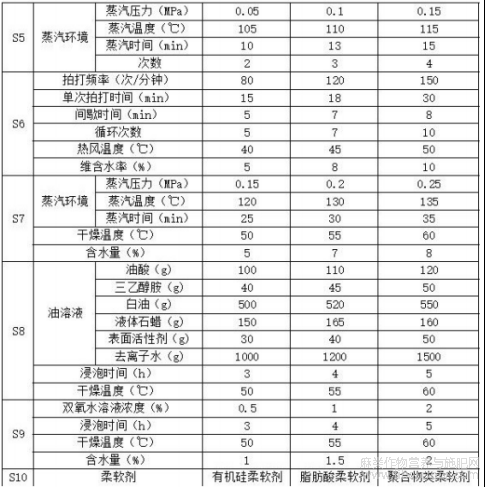
实施例2-3与实施例1的不同之处在于,制备柔软亚麻面料的原料种类、用量以及参数不同,具体差异如表1所示:
表1 制备柔软亚麻面料的原料种类、用量以及参数
实施例4
一种柔软亚麻面料,本实施例与实施1的不同之处在于,在步骤S2中蒸汽环境的蒸汽压力为0.3MPa,蒸汽温度为105℃,蒸汽时间为20min。
实施例5
一种柔软亚麻面料,本实施例与实施1的不同之处在于,步骤S2中蒸汽处理只有1次。
实施例6
一种柔软亚麻面料,本实施例与实施1的不同之处在于,在步骤S1中第一软化溶液按照重量百分比计,由以下原料组成:
5%(50g)氢氧化钠
2%(20g)三聚磷酸钠
5%(50g)硅酸钠
3%(30g)活性剂
2%(20g)渗透剂T
83%(830g)去离子水。
实施例7
一种柔软亚麻面料,本实施例与实施1的不同之处在于,在步骤S2中第二软化溶液按照重量百分比计,由以下原料组成:
0.5%(5g)渗透剂JFC
0.5%(5g)平平加O-25 3%(30g)碳酸钠
1%(10g)三聚磷酸钠95%(950g)去离子水。
实施例8
一种柔软亚麻面料,本实施例与实施1的不同之处在于,在步骤S3中循环次数为50次。
对比例
对比例1
一种柔软亚麻面料,本对比例与实施1的不同之处在于,省略S1步骤。
对比例2
一种柔软亚麻面料,本对比例与实施1的不同之处在于,步骤S2中不进行蒸汽处理。
对比例3
一种柔软亚麻面料,本对比例与实施1的不同之处在于,S3、将步骤S2得到的产品梳理成捆,送入往复式拍打机,在拍打频率120次/分钟、拍板行程40mm、拍板压力0.12MPa的条件下进行单道正面拍打,拍打时间与实施例扭转时间一致。
对比例4
一种柔软亚麻面料,本对比例与实施1的不同之处在于,省略步骤S4。
对比例5
一种柔软亚麻面料,本对比例与实施1的不同之处在于,省略步骤S5。
对比例6
一种柔软亚麻面料,本对比例与实施1的不同之处在于,将S6改为连续热风干燥至
含水5%,省略高频拍打及间歇程序对比例7
一种柔软亚麻面料,本对比例与实施1的不同之处在于,S8、将步骤S7得到产品置于质量分数为0.5%的双氧水溶液中,浸泡完毕后,取出,在50℃干燥至含水量为1%;
S9、将步骤S8得到产品置于油溶液中,浸泡完毕后,取出,脱油,在50℃烘干;
检测方法/试验方法
抗皱性能:分别用清水清洗30次且晒干后,依据AATCC66-2008《织物折皱回复性:回复角法》进行缓弹、急弹抗折回复角的测试,数据格式为缓弹/急弹。
吸汗排湿性测试:参照GB/T21655.2-2019进行,分为1-5级,5级最好,1级最差;
弯曲刚度:GB/T 18318.1-2009《纺织品弯曲性能的测定第1部分:斜面法》;
导热系数:参照GB/T 11048-2008《纺织品生理舒适性稳态条件下热阻和湿阻的测定》;实验数据如表2所示:
表2 实施例1-8和对比例1-7的实验数据
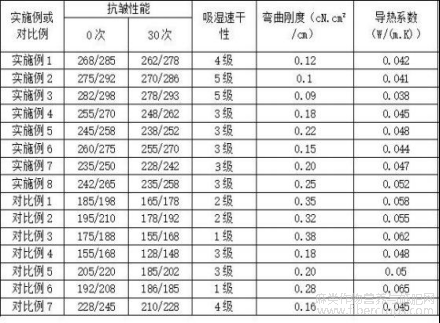
由上述实验数据可知,通过本申请的制备方法制得亚麻纤维,解决了亚麻纤维弹性差、易起皱、洗涤后松弛变形及散热性变差的的问题,用于制备面料能够得到洗涤后不易变形、散热透气性能持久稳定且手感柔软的高品质亚麻面料。
通过实施例1与对比例1-7的实验数据比较,对比例1-2证明预软化步骤是后续机械加工的基础,缺乏梯度软化则纤维刚性过大、无法有效扭转塑形,导致抗皱性能下降;对比例3以传统拍打替代S3双向扭转,抗皱回复角骤降、弯曲刚度增加,说明双向扭转-松弛循环是赋予纤维良好弹性结构的步骤,单纯物理拍打无法实现的弹性形变记忆;对比例4省略S4应力松弛后抗皱性能下降、且洗涤损失加剧,说明恒温恒湿松弛平衡是消除内应力、固定纤维形态、确保弹性持久稳定的关键步骤;对比例5省略S5二次蒸汽定型后抗皱性能下降,说明温和蒸汽固型对有利于维持亚麻纤维结构稳定;对比例6以连续干燥替代S6高频拍打后吸湿速干性降至1级、导热系数恶化,说明拍打蓬松有利于提高亚麻纤维的散热性能;对比例7调整S8/S9工序顺序虽影响较小但仍使抗皱性能下降,说明了工艺步骤协同优化的必要性。综上,本申请通过低碱软化-机械扭转-应力松弛-梯度定型的工艺步骤,各个步骤之间协同作用,共同实现了亚麻纤维弹性、柔软性、抗皱耐久性与散热透气性的协同提升。
通过实施例1与实施例2-8的实验数据对比分析,可知在优选参数范围内,S2蒸汽压力、温度、循环次数,S3扭转循环次数,S6拍打频率和循环次数等关键工艺参数的同步优化,面料的抗皱性能、吸湿速干性、柔软度和散热性均呈正向提升趋势,说明各工艺参数在合理范围内具有协同增效作用。而当关键参数偏离优选范围时,如S2蒸汽温度过低、蒸汽循环次数不足、第一软化溶液碱浓度过高、第二软化溶液取消低碱配方或S3扭转循环次数减半,面料的抗皱性能、吸湿速干性、柔软度和散热性均出现不同程度的下降,其中S3扭转循环次数不足和S2蒸汽处理不充分对性能影响最为明显,书名双向扭转-松弛循环及充分的蒸汽软化有利于亚麻纤维优异弹性回复能力和持久稳定,各工艺步骤需在特定参数窗口内精准配合才能实现最佳技术效果。
本具体实施例仅仅是对本申请的解释,其并不是对本申请的限制,本领域技术人员在阅读完本说明书后可以根据需要对本实施例做出没有创造性贡献的修改,但只要在本申请的权利要求范围内都受到专利法的保护。
